Fundición artística del bronce: del modelo en cera a la pátina final
Flentuze es un proyecto editorial dedicado a un solo oficio: la fundición de esculturas en bronce a la cera perdida. En esta página se sigue la pieza por orden real de trabajo, desde la copia en cera del modelo hasta la capa de cera microcristalina que protege la superficie acabada.
Cada apartado explica qué ocurre en el bronce, qué decide el resultado y qué se comprueba antes de pasar a la fase siguiente. No hay atajos entre etapas: un error en la cera reaparece, ampliado, en el metal.
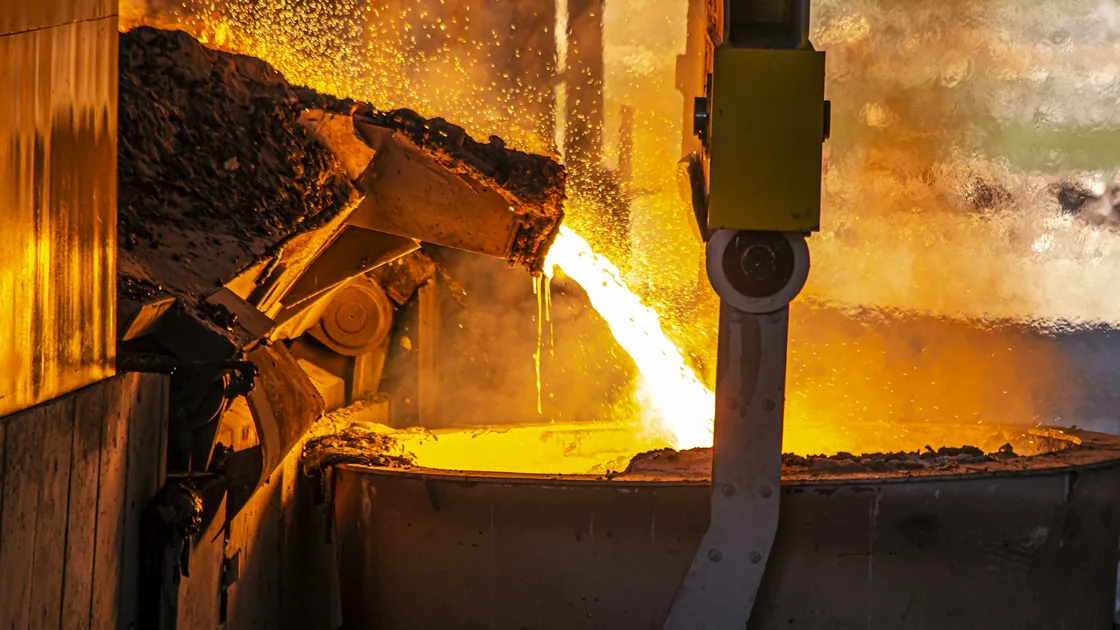
El modelo original y su copia en cera
El punto de partida es el modelo del escultor, normalmente en barro, plastilina o escayola. Ese original no entra nunca en el horno: sobre él se levanta un molde flexible, casi siempre de silicona, sostenido por una madre rígida de escayola o resina que le devuelve la forma exacta cuando se cierra. De ese molde saldrán las ceras, y de cada cera saldrá una pieza de bronce.
La cera de colada rara vez es un único material. Se trabaja con mezclas de cera de abeja, parafinas y resinas microcristalinas ajustadas al clima del taller y al tamaño de la obra: más dura para piezas grandes que tardarán días en montarse, más blanda cuando hace falta modelar detalle a mano. En verano, en talleres sin climatizar, la misma fórmula se comporta de otra manera y conviene tenerlo previsto.
Salvo en piezas pequeñas y macizas, la cera se hace hueca. Se vierte caliente en el molde, se deja cuajar contra las paredes durante unos segundos y se vacía el resto, repitiendo la operación hasta alcanzar un espesor uniforme de tres a seis milímetros. Ese espesor manda en todo lo que viene después: en la cantidad de metal, en la velocidad de enfriamiento y en la aparición de rechupes.
Retoque antes de dar la cera por buena
La copia sale del molde con las marcas del proceso: costuras de las juntas, burbujas superficiales, bordes finos, zonas donde la cera no llegó a apoyar. Se repasan con espátulas templadas y se comprueba a contraluz que no queden paredes translúcidas, demasiado delgadas para soportar la cáscara. Lo que se corrige aquí cuesta minutos; lo mismo corregido en el bronce cuesta horas de cincel.
- Espesor homogéneo, sin ventanas ni zonas casi transparentes.
- Costuras de molde eliminadas sin perder el modelado.
- Aristas y filos reconstruidos con cera del mismo lote.
- Superficie sin poros de aire abiertos.
- Cortes de despiece limpios y con marcas de referencia.
- Interior sin restos sueltos de cera desprendida.
El sistema de bebederos y su cálculo
Sobre la cera se monta el árbol: la copa de colada, el bajante, los canales de distribución, los alimentadores que abastecen las zonas gruesas y los respiraderos que dejan salir el aire. Se sueldan con espátula caliente y cera de la misma familia, de modo que todo el conjunto se comporte como una sola pieza durante el descere.
El diseño no es decorativo ni intuitivo. El metal debe llegar rápido para no enfriarse por el camino, pero sin turbulencias que arrastren aire y óxidos hacia el interior de la forma. En la práctica se parte de la sección más estrecha del recorrido y se ensanchan progresivamente las siguientes, de manera que el sistema trabaje lleno y sin presión excesiva. Las proporciones habituales en fundición artística mantienen el bajante como tramo de control y dan a canales y entradas una sección total mayor.
Los alimentadores responden a otra lógica: deben solidificar después que la parte de la pieza a la que alimentan. Por eso se comparan módulos de enfriamiento, es decir, la relación entre volumen y superficie de cada zona. Una masa compacta —una cabeza, un pie, un nudo de bronce— tiene módulo alto y tira de metal líquido mientras se contrae; si el alimentador es más delgado que ella, se cierra antes y deja un rechupe justo donde más caro resulta repararlo.
Criterios que se fijan antes de montar el árbol
- Posición de la pieza en la colada: las zonas críticas, hacia arriba y alimentadas.
- Altura de la copa suficiente para mantener presión constante durante todo el llenado.
- Entradas en puntos accesibles al cincel, nunca sobre un rostro o una superficie muy trabajada.
- Respiraderos en cada bolsa alta donde pueda quedar aire atrapado.
- Alimentadores con más masa que la zona que abastecen.
- Peso total estimado del metal, incluido el árbol, antes de preparar la carga del horno.
En piezas despiezadas en varias partes, el cálculo se repite para cada una: un árbol correcto para un torso no sirve para un brazo hueco y alargado.
Mezcla de moldeo y cáscara cerámica
Existen dos caminos para convertir la cera en un molde capaz de recibir bronce a más de mil grados. El primero es el moldeo en arena, con arenas de sílice aglomeradas con arcilla o con silicato, todavía útil para relieves, placas y piezas de geometría simple. El segundo, dominante hoy en el trabajo escultórico, es la cáscara cerámica.
La cáscara se construye por baños sucesivos. El árbol se sumerge en una barbotina de sílice coloidal y harina refractaria, se escurre y se espolvorea con grano cerámico; luego se deja secar y se repite. La primera capa es la que copia la superficie: se prepara con grano muy fino, a menudo con circonio, porque de ella depende que la piel del bronce salga limpia. Las siguientes aportan grosor y resistencia con granos cada vez más gruesos.
Entre capa y capa hay que secar de verdad. El tiempo depende de la temperatura y de la humedad de la sala, y por eso los talleres serios controlan ambas: una cáscara secada a medias se agrieta en el descere o revienta durante la colada. Cinco a ocho capas suelen bastar para una escultura de tamaño medio; las piezas grandes necesitan refuerzos adicionales en las zonas de mayor carga.
Señales de que la cáscara no está lista
- Superficie fría al tacto o con brillo húmedo.
- Microfisuras visibles en los ángulos entrantes.
- Grano suelto que se desprende al manipular el árbol.
- Zonas de espesor claramente menor junto a los respiraderos.
- Barbotina decantada o con densidad fuera de control.
- Polvo depositado sobre la capa anterior antes del baño siguiente.
Descere y calcinación de la forma
La cera tiene que salir antes que entre el metal, y tiene que salir deprisa. Al calentarse se dilata mucho más que la cerámica que la envuelve, de modo que un calentamiento lento acabaría rompiendo el molde desde dentro. De ahí las dos soluciones habituales: el autoclave, donde el vapor a presión funde la cera de fuera hacia dentro en pocos minutos, y el horno de descere rápido, en el que la cáscara entra directamente en una cámara ya caliente, boca abajo, para que la cera escurra por la copa.
Buena parte de esa cera se recupera, se decanta y se filtra, aunque no vuelve limpia: se reutiliza para árboles y canales, y se reserva cera nueva para las copias del modelo. Lo que queda adherido a las paredes se elimina en la fase siguiente.
Después llega la calcinación. El molde se mantiene a alta temperatura durante varias horas hasta que arden los restos orgánicos, la cerámica sinteriza y adquiere su resistencia definitiva. Esa cocción cumple además una tercera función, a menudo la más importante: deja el molde precalentado. Un molde tibio o frío enfría el bronce en cuanto lo toca y produce faltas de llenado en los detalles finos.
Lo que se comprueba al sacar el molde del horno
- Color uniforme, sin manchas oscuras de residuo sin quemar.
- Copa de colada libre y limpia, sin desprendimientos hacia el interior.
- Ausencia de grietas pasantes; las fisuras finas se reparan con pasta refractaria.
- Temperatura del molde ajustada al espesor de la pieza en el momento de colar.
- Molde asentado y bien calzado en el foso o en el cajón de arena.
Fusión de la aleación y temperatura de colada
El bronce de escultura no es un material único. La aleación clásica de cobre y estaño, con pequeñas proporciones de zinc y plomo, sigue empleándose por su color cálido y su comportamiento conocido bajo el cincel. Junto a ella, el bronce al silicio se ha extendido en los talleres por su fluidez, su buena soldadura y la limpieza con que reproduce el detalle. La elección condiciona el trabajo posterior: cada aleación acepta las pátinas de manera distinta y exige varilla de aportación de su misma composición.
La carga se funde en horno de crisol, de gas o de inducción. Se vigila el sobrecalentamiento, porque un baño demasiado caliente absorbe gases y oxida el estaño; se retira la escoria antes de colar y se controla la temperatura con pirómetro, no con el color del metal, que engaña incluso a ojos veteranos. La colada se realiza por encima del punto de fusión, con margen suficiente para que el metal llegue vivo hasta el último detalle sin llegar quemado.
El vertido en sí es corto y continuo. Se mantiene la copa llena, sin dejar que descubra el bajante ni se corte el chorro, y se cola con el molde todavía caliente. Es la fase con más riesgo del taller: metal incandescente, humedad y prisa no se llevan bien, y por eso el suelo de colada se prepara seco, despejado y con recorridos previstos antes de acercar el crisol.
Condiciones que determinan un llenado correcto
- Temperatura del baño medida, no estimada.
- Escoria retirada inmediatamente antes de colar.
- Molde precalentado y colocado de forma estable.
- Caudal constante, sin interrupciones ni chorro intermitente.
- Metal suficiente para llenar pieza, canales y copa.
- Zona de trabajo seca y libre de obstáculos.
Enfriamiento y rotura de la forma
Terminada la colada empieza una espera que no conviene acortar. El bronce se contrae al solidificar y luego al enfriarse, y una refrigeración forzada introduce tensiones internas y deforma las piezas de pared fina. Las obras pequeñas pueden manipularse en unas horas; las grandes se dejan enfriar al aire hasta el día siguiente.
La cáscara se rompe entonces con maza y cincel, o con martillo neumático en los volúmenes mayores, trabajando desde las zonas robustas hacia las delicadas. Los restos cerámicos incrustados en huecos, pliegues y ángulos entrantes salen con chorro de abrasivo, cepillos y, en los rincones más cerrados, con herramienta manual y paciencia. Los machos interiores, cuando la pieza los lleva, se extraen por las aberturas previstas en el despiece.
Con el metal ya visible se hace la primera lectura seria de la colada. Se busca falta de llenado en bordes y extremos, porosidad, inclusiones de cerámica o escoria, gotas frías donde dos frentes de metal se encontraron ya enfriados, y rechupes en las zonas de mayor masa. Ese diagnóstico decide el plan de reparación y, en casos graves, la refundición de la parte afectada.
Corte de bebederos y saneado de defectos
El árbol se separa con sierra o disco, dejando un pequeño resalte por encima de la superficie que luego se rebaja con lima y muela. Cortar a ras es tentador y casi siempre un error: basta pasarse un milímetro para abrir un hueco en el modelado que habrá que rellenar por soldadura. Los bebederos recuperados vuelven al crisol en coladas posteriores.
Los defectos se sanean antes de repararlos. Un poro superficial rara vez está solo, de modo que se abre la zona con fresa hasta encontrar metal limpio y se rellena con soldadura TIG utilizando varilla de la misma aleación. Esta condición no es un detalle técnico menor: una aportación de composición distinta reacciona de otro modo ante los productos de pátina y deja manchas claras u oscuras que aparecerán semanas después, cuando la pieza ya parecía terminada.
En bronces de pared gruesa conviene precalentar la zona antes de soldar y dejarla enfriar despacio, para no crear tensiones locales. Las grietas se detienen taladrando sus extremos antes de rellenar, igual que se hace en cualquier reparación estructural de metal.
Defectos habituales y su origen
- Falta de llenado: metal o molde demasiado fríos, sección de entrada insuficiente.
- Rechupe: alimentador de menor módulo que la masa a la que abastece.
- Porosidad gaseosa: baño sobrecalentado, humedad en la carga o en el crisol.
- Inclusiones: escoria o cerámica arrastradas por un llenado turbulento.
- Gota fría: dos frentes de metal que se juntan cuando ya han perdido temperatura.
- Rebaba en costura: fisura de la cáscara antes o durante la colada.
Cincelado de la superficie y montaje de las partes
El cincelado devuelve al bronce lo que el proceso le ha quitado. Con buriles, cinceles y martillo se igualan las zonas soldadas, se recuperan las texturas del modelo original y se reconstruyen aristas y filos perdidos entre el molde y la colada. No se trata de pulir: se trata de que la mano del escultor vuelva a leerse en el metal, con la misma dirección y la misma profundidad de huella que tenía en la cera.
El trabajo avanza por comparación constante con el original o con fotografías de referencia, y con luz rasante, la única que revela ondulaciones y planos hundidos. Cada herramienta deja su marca característica, así que las transiciones entre zonas tratadas con distintos útiles deben resolverse o se verán para siempre bajo la pátina.
Las obras grandes llegan a esta fase despiezadas. Las partes se presentan en seco, se alinean con las marcas de referencia hechas en la cera y se unen por soldadura, a veces con pernos o espigas interiores que sostienen el conjunto durante el montaje. Las juntas se sanean, se rellenan y se cincelan hasta desaparecer dentro del modelado. Una unión bien resuelta no se localiza a simple vista ni aparece después bajo la pátina.
Antes de pasar al color, la superficie se desengrasa por completo: cualquier resto de grasa, sudor o abrasivo quedará registrado en la pátina como una mancha.
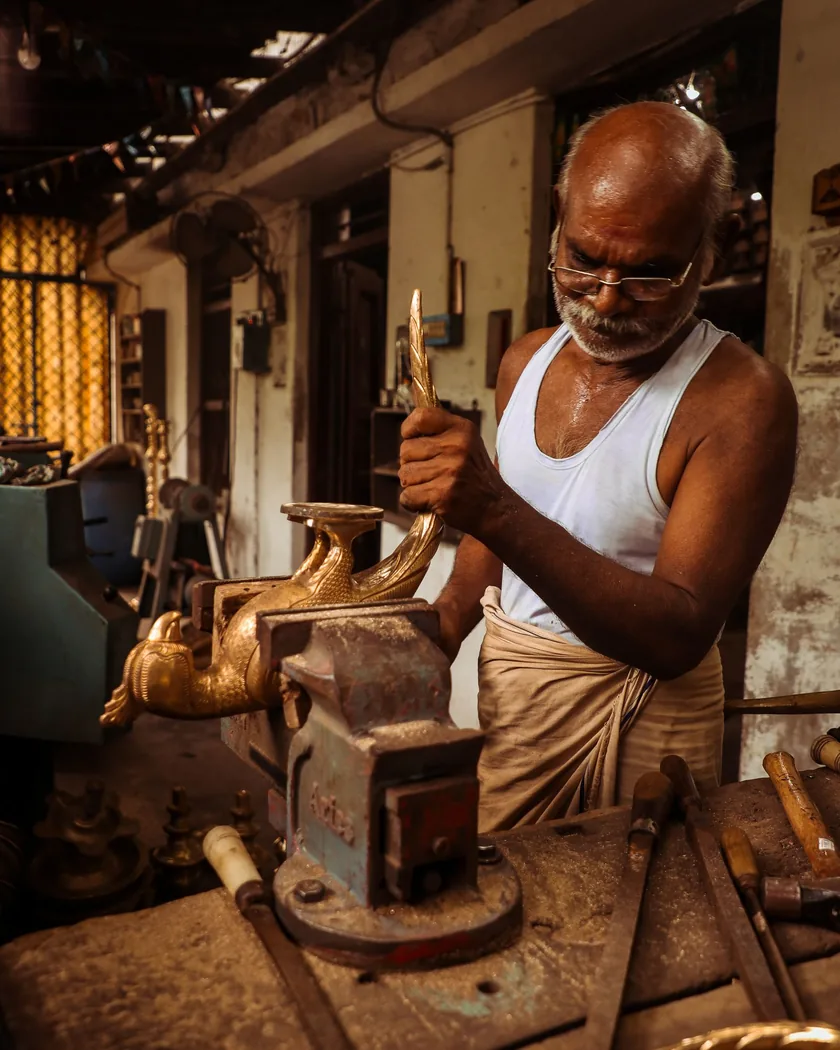
Patinado en caliente y en frío
La pátina es una capa de compuestos de cobre formada a propósito sobre la superficie del bronce. No es pintura: el color nace del propio metal al reaccionar con las sales aplicadas, y por eso depende tanto de la aleación como del estado de la superficie. Dos piezas idénticas, una en bronce al estaño y otra al silicio, tratadas con la misma solución, no dan el mismo tono.
En el patinado en caliente la pieza se calienta con soplete hasta una temperatura moderada y las soluciones se aplican con pincel o pulverizador en capas muy finas, que se secan casi al instante. El color se construye por acumulación y admite correcciones sobre la marcha; los marrones, rojizos y negros se obtienen así con rapidez. Requiere pulso y lectura continua del calor: si la pieza se pasa de temperatura, el tono vira y la capa se vuelve seca y pulverulenta.
El patinado en frío trabaja a temperatura ambiente y con tiempos largos, a veces días, manteniendo la humedad de forma controlada. Es el camino habitual para los verdes y azulados de aspecto envejecido, más profundos y más difíciles de repetir. Ambos métodos se combinan con frecuencia: un fondo oscuro en caliente y, sobre él, veladuras frías que quedan en los huecos y dan relieve al modelado.
Variables que cambian el resultado
- Aleación concreta y zonas soldadas con varilla distinta.
- Rugosidad y limpieza previas de la superficie.
- Temperatura del metal durante la aplicación.
- Concentración de la solución y número de capas.
- Humedad y ventilación de la sala.
- Tiempo entre aplicaciones y frotado intermedio.
El patinado se realiza siempre con ventilación adecuada y protección personal: se manejan productos químicos y calor en la misma operación.
Encerado final y conservación de la superficie
Una pátina recién hecha es viva y frágil. Para fijarla se aplica cera, habitualmente microcristalina, con la pieza ligeramente templada para que penetre y se extienda sin dejar cúmulos. Se trabaja en capas delgadas, se deja enfriar y se saca brillo con cepillo suave o paño; repetir la operación dos o tres veces da mejor resultado que una capa gruesa, que atrapa polvo y empaña los huecos.
El interior de las piezas huecas merece la misma atención que el exterior, sobre todo si van a estar a la intemperie: el agua que entra por una abertura y no encuentra salida es la causa más frecuente de corrosión en esculturas exteriores. Por eso se prevén desagües en el punto más bajo desde la fase de cera.
En exterior la cera sola no basta de forma indefinida. Es habitual combinarla con un barniz acrílico específico para cobre y sus aleaciones y establecer una revisión periódica: limpieza suave sin abrasivos, secado y nueva capa de cera. El bronce en un parque urbano necesita ese cuidado con más frecuencia que el mismo bronce en un interior seco.
Rutina de mantenimiento razonable
- Limpieza con agua y jabón neutro, sin productos abrasivos ni estropajos.
- Secado completo antes de aplicar cualquier capa de protección.
- Reencerado periódico, más frecuente en exterior que en interior.
- Revisión de desagües y acumulaciones de agua en huecos.
- Atención temprana a puntos verdes activos o pulverulentos.
Qué se publica en Flentuze
Flentuze reúne material explicativo sobre el taller de fundición artística del bronce. El criterio es sencillo: seguir el proceso real de una pieza y describir cada fase con el vocabulario que se usa en el taller, sin convertirlo en un manual de cifras ni en un texto de divulgación que evite lo técnico.
El contenido se organiza por etapas, tal como aparecen en esta página, y se revisa cuando encontramos una explicación imprecisa o una formulación que induce a error. Es un proyecto informativo y editorial: no ofrece servicios de fundición, no vende materiales ni equipos y no sustituye la formación práctica, que en este oficio solo se adquiere junto a un horno.
- Preparación del modelo y ejecución de la copia en cera.
- Diseño y cálculo del sistema de bebederos y alimentadores.
- Moldeo en arena y construcción de la cáscara cerámica.
- Descere, calcinación y preparación del molde para colar.
- Aleaciones, fusión y control de la temperatura de colada.
- Desmoldeo, diagnóstico de defectos y reparación por soldadura.
- Cincelado, montaje de partes y tratamiento de juntas.
- Pátinas en caliente y en frío, encerado y conservación.
Cómo escribir al proyecto
Si detectas un error en un texto, echas en falta una etapa del proceso o quieres proponer un tema relacionado con la fundición del bronce, puedes escribir al correo del proyecto. Es la única vía de contacto y la respuesta llega desde la misma dirección.
Flentuze
[email protected]
El sitio no tiene formularios, registro ni suscripciones: cualquier mensaje que recibimos procede de un correo enviado voluntariamente por la persona que escribe.